Как сварить чугун электросваркой — задача, с которой сталкиваются владельцы старых чугунных батарей, печных плит, корпусов редукторов, кронштейнов и садовой мебели. Чугун хрупок, содержит 2–4% углерода и плохо переносит местный нагрев: при неправильной технике рядом со швом появляются новые трещины. Но обычным сварочным инвертором сварить его вполне реально, если соблюдать несколько правил.
Почему чугун трудно варить
Сталь при нагреве пластична и перераспределяет напряжения, а чугун нет. Когда зона около дуги нагревается до 1200 °C, а соседние участки остаются холодными, возникают сильные температурные напряжения. При быстром остывании в околошовной зоне образуется отбеленный чугун — очень твердый и хрупкий слой, который трескается сам или при обработке.
Отсюда два главных принципа: минимум тепла в деталь и медленное, равномерное остывание.
Какие электроды использовать
| Электрод | Основа | Обрабатываемость шва | Где применяют |
|---|---|---|---|
| ЦЧ-4 | Сталь с ванадием | Плохо обрабатывается | Восстановление прочности, неответственные детали |
| ОЗЧ-2 | Медь со сталью | Удовлетворительно | Заварка трещин, раковин |
| МНЧ-2 | Медь и никель (монель) | Хорошо | Детали, требующие механической обработки |
| ОЗЖН-1 | Железо и никель | Хорошо | Высокопрочный чугун, корпуса |
| Импортные Ni 99% | Чистый никель | Отлично | Тонкостенные отливки, ремонт без подогрева |
Обычные электроды для стали вроде МР-3 или УОНИ для чугуна не подходят: шов отслоится или потянет трещину. Электроды перед работой прокаливают по инструкции на упаковке, обычно 150–200 °C в течение часа.
Подготовка детали
- Очистите зону ремонта от краски, ржавчины и масла до металлического блеска на 2–3 см вокруг трещины.
- Обезжирьте ацетоном или прокалите горелкой, чтобы выжечь пропитавшее чугун масло.
- Засверлите концы трещины сверлом 3–5 мм — иначе при нагреве она поползет дальше.
- Разделайте трещину болгаркой V-образно под углом 60–90° на глубину 2/3 толщины стенки.
- Если деталь массивная, подогрейте ее до 200–300 °C газовой горелкой или в печи. Тонкие и сложные отливки при холодной сварке не греют, но варят особенно короткими участками.
Техника сварки
Используйте постоянный ток обратной полярности: плюс на электроде. Режим для электрода 3 мм — 70–100 А, это нижняя граница диапазона; лишний ток только увеличит зону перегрева.
Основные приемы:
- варите короткими участками по 2–3 см, не больше;
- после каждого участка сразу проковывайте шов легкими ударами молотка с закругленным бойком — это снимает напряжения;
- дайте участку остыть до 50–60 °C, когда его можно потрогать рукой, и только потом переходите к следующему;
- чередуйте участки вразброс, а не подряд;
- держите короткую дугу и не делайте поперечных колебаний электродом.
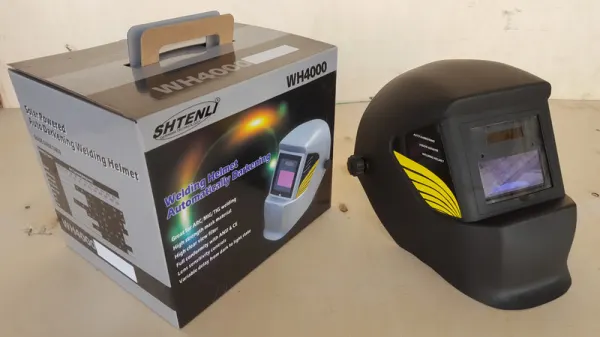
Для защиты глаз пригодится маска-хамелеон с регулировкой: при работе на малых токах удобно уменьшить затемнение до DIN 9–10.
Медленное остывание
После окончания сварки деталь нельзя оставлять на холодном бетоне и тем более охлаждать водой. Ее укрывают сухим песком, асбестовым полотном или базальтовой ватой, а массивные заготовки помещают в теплую печь, давая остыть за несколько часов. Чем медленнее падает температура, тем меньше риск трещин.
Когда лучше не варить
Сварка не всегда оправдана. Корпус газового котла, тормозной барабан, детали под давлением и нагрузкой лучше заменить. Для чугунных батарей и печного литья иногда проще применить холодную сварку на эпоксидной основе или пайку латунью газовой горелкой, если деталь не нагружена.
Итог
Чугун варят специальными электродами на никелевой или медной основе, малым током, короткими участками с проковкой и медленным остыванием. Для этой работы хватит бытового аппарата с регулировкой тока от 20–30 А — посмотрите раздел сварочных инверторов, а маску подберите среди сварочных масок хамелеон, например WH 4000 с регулировками.